2000吨重型装备自由锻造液压机 重型制造业的功勋设备
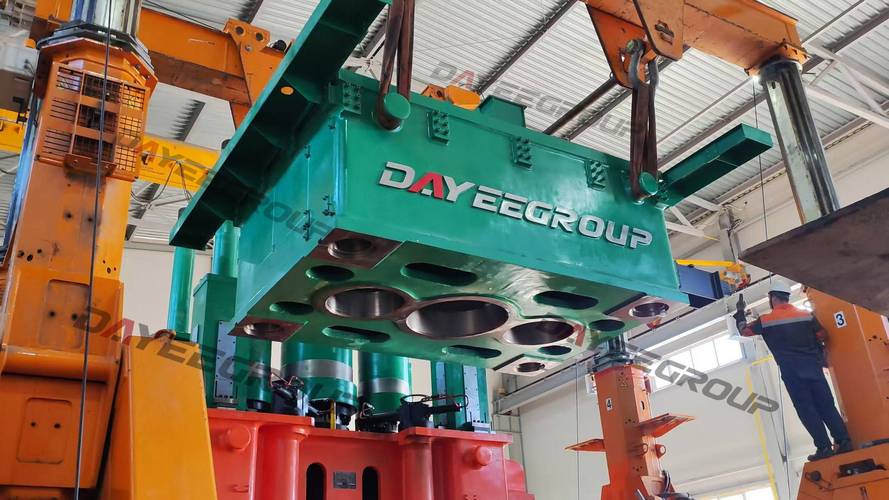
在现代重型装备制造领域,自由锻造液压机是衡量一个国家基础工业实力的重要标志之一。其中,2000吨重型装备自由锻造液压机凭借其强大的压制能力和广泛的工艺适应性,成为锻造车间里的“主力干将”,广泛应用于航空航天、能源、船舶、冶金、矿山等关键行业的大型锻件生产。
一、设备定位与核心参数
2000吨(即20MN)自由锻造液压机属于中型偏上的自由锻设备,公称压力为2000吨力约20兆牛。它主要通过液压传动系统驱动活动横梁,带动上砧铁对坯料施加压力,使金属在上下砧铁之间产生自由塑性变形。与模锻液压机不同,自由锻造液压机不依赖专用模具,而是通过操作机与砧铁的配合,灵活完成镦粗、拔长、冲孔、扩孔、弯曲、扭转等多种工序。
典型2000吨自由锻液压机的主要技术参数包括:公称压力2000kN至20000kN视设计而定,常以2000吨级标注;最大净空距约2000-3000mm;活动横梁行程约800-1500mm;工作速度与回程速度可根据工艺需求调节;液压系统压力通常为20-31.5MPa。这些参数决定了它能够锻造单重从几十公斤到数吨的中大型锻件。
二、液压系统:设备的“心脏”
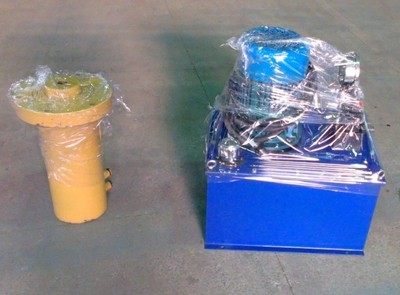
作为液压设备,2000吨自由锻液压机的核心在于其液压传动与控制系统。该系统通常由主泵站、阀组、蓄能器、油箱、冷却过滤装置以及电控单元组成。主泵多采用高压柱塞泵,通过多泵并联实现大流量输出,满足快速下行和高压保压的需求。现代机型常采用比例伺服控制技术,实现对压力、速度和位置的精确闭环控制,从而保证锻件尺寸精度和内部组织均匀性。
在工作过程中,液压油经泵组加压后,通过集成阀块或插装阀进入主工作缸,推动柱塞下行。回程时,回程缸通入压力油,使活动横梁复位。对于2000吨级设备,系统往往配备大容量蓄能器,用以在瞬时高压锻造时补充流量,减少泵组功率波动,提高响应速度。液压系统的清洁度、油温控制和密封可靠性直接决定设备寿命与锻造质量。
三、结构特点与关键部件
2000吨重型自由锻液压机通常采用三梁四柱式或双柱下拉式结构。三梁四柱式由上横梁、活动横梁、下横梁(底座)以及四根立柱组成,整体刚度大,抗偏载能力强,适合尤其是偏心锻造工况。下横梁上安装下砧铁,活动横梁安装上砧铁,立柱导向精度高,确保上下砧对中。
关键部件包括:主工作缸(多为柱塞式或活塞式)、回程缸、充液阀、 manoeuvre 阀、液压动力单元、电气控制系统以及操作机接口。主工作缸是产生巨大压力的执行元件,要求材料强度高、密封可靠;充液阀在快速下行时实现充液和排液,提升空程速度;电气控制系统多采用PLC加工业触摸屏,具备手动、半自动和自动锻造模式,可存储多套工艺参数。
四、自由锻造工艺与应用
自由锻造液压机的优势在于灵活性和通用性。2000吨压力足以将数吨重的钢锭或坯料锻透、成形。常见工艺包括:
- 镦粗:将坯料沿轴向压缩,增大截面积,消除铸态组织疏松。
- 拔长:通过前后送进和翻转,使坯料长度增加、截面减小,用于轴类、连杆类锻件。
- 冲孔与扩孔:制造环形锻件,如法兰、齿圈、筒体。
- 弯曲与扭转:成形曲轴、吊钩等复杂形状。
应用领域覆盖:电力(火电、水电、核电的大型轴、转子、法兰)、船舶(艏柱、舵杆、传动轴)、冶金(轧辊、支承辊)、矿山(磨机端盖、大齿圈)、航空航天(起落架、直升机桨毂)以及通用重型机械。2000吨设备尤其适合中小批量、多品种的大型锻件生产。
五、操作与维护要点
操作2000吨自由锻液压机需要极高的协调性:锻工指挥操作机、液压机和砧铁动作,需通过手势或对讲系统与司机紧密配合。安全方面,严禁超压、超行程运行,坯料温度需控制在锻造温度区间,以防设备过载。
日常维护重点包括:
- 液压油定期检测和更换,保持清洁度达到NAS 8级以内。
- 检查密封件有无泄漏,高压软管和管接头有无老化。
- 监控系统压力、油温、液位和滤芯压差。
- 立柱导轨润滑和间隙调整,保证锻造精度。
- 定期校验压力表和安全阀。
六、技术发展趋势
随着重型装备向大型化、精密化、绿色化发展,2000吨自由锻液压机也在升级:采用变频驱动与伺服泵控技术降低能耗;引入锻造操作机和液压机联动控制,实现自动化锻造;通过设备联网和大数据分析,实现预测性维护。部分新机型还集成快速换砧装置和激光测量系统,提升效率和精度。
2000吨重型装备自由锻造液压机是液压设备与自由锻造工艺的深度融合。它不仅是大型锻件生产的关键装备,也是国家重型制造业供应链安全的重要保障。了解其液压原理、结构特点与工艺应用,有助于合理选型、正确操作和科学维护,从而延长设备寿命、提高锻造质量,为高端装备制造提供坚实支撑。
如若转载,请注明出处:http://www.baomingjx.com/product/41.html
更新时间:2026-10-26 19:11:42